


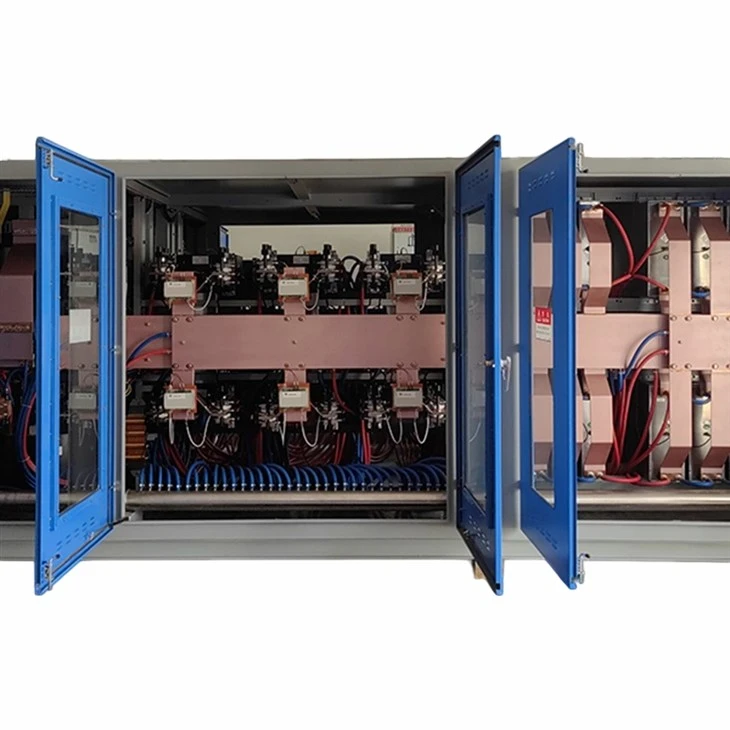
Stål induktionsvarmeovn
Princip: Elektromagnetisk induktionsopvarmning, mellemfrekvent induktionsopvarmning.
Anvendelse: Stålpladevarme.
Emnedimension:φ40–φ60 mm og en længde på 1,5–2,2 m.
Opvarmningstemperatur: 1250 grader.
Produktionshastighed: 24 sekunder pr. stk.
Send forespørgsel
Product Details ofStål induktionsvarmeovn
Projektcasestudie af induktionsvarmeovn i stål
Løsningsoversigt
Kundekrav tilStål induktionsvarmeovn:
Kunden anvender stålinduktionsvarmeovn til at opvarme runde stålstænger.
1. Emnemål: Runde stålstænger med en diameter på φ40–φ60 mm og en længde på 1,5–2,2 m.
2. Opvarmningstemperatur: 1250 grader (±10 grader).
3. Produktionshastighed: 2,5 stk/min (24 sekunder pr. stk).
Baseret på specifikationerne for stålstykker og den nødvendige produktionshastighed har vi leveret en 3000 kW serieresonant mellemfrekvent strømforsyning. Løsningen af stålinduktionsvarmeovn inkluderer to sæt induktionsspoler. Den ene induktionsspole er designet til φ40 mm emne, og den anden er til φ60 mm emne. Den er også udstyret med nødvendige læssemekanismer, fodrings-/tømningssystemer, kølesystemer, temperaturovervågningsudstyr og kontrolsystemer.
Hoveddele

Stål induktionsvarmeovn

3000 kW mellemfrekvent strømforsyning

Temperaturmåler
Konfigurationsliste over projekt med induktionsvarmeovn i stål
|
Produktnavn |
Specifikation |
Bemærkninger |
|
Mellemfrekvent strømforsyning |
3000KW |
|
|
Ingen. 1 induktionsspole |
Til opvarmning af φ40 emner |
|
|
Ingen. 2 induktionsspole |
Til opvarmning af φ60 emner |
|
|
Ovnsramme |
Inklusiv opladnings- og afladningsmekanisme |
|
|
Kølesystem (Lukket tårn) |
60T |
Til afkøling af strømforsyningen |
|
Kølesystem (Lukket tårn) |
150T |
Til afkøling af ovnlegemet |
|
Indlæsningsmekanisme |
Ladning af kædetype |
|
|
Vippe-/drejemekanisme for emnet |
||
|
Temperaturmåler |
Inklusiv instrumenter |
|
|
Kontrolsystem |
Tekniske specifikationer for induktionsvarmeovn i stål
|
Punkt |
Tekniske parametre |
Bemærkninger |
|
Generelle parametre |
||
|
Opvarmningstemperatur |
1250 grader (±10 grader) |
|
|
Produktionscyklus |
2,5 stk/min |
|
|
Opstartshastighed for udstyr |
100% |
|
|
Mellemfrekvent strømforsyning |
||
|
Strømforsyningstype |
Serie |
|
|
Nominel effekt |
3000KW |
|
|
Effektfaktor ved mærkeeffekt |
Større end eller lig med 95 % |
(Ingen effektfaktorkompensationsenhed kræves) |
|
Nominel udgangsfrekvens |
1,0-2,5 kHz |
|
|
Induktionsovns krop |
||
|
Diatermisk ovnspole (ovnkammer) type |
Vandret |
|
|
Ingen. 1 induktionsspole |
Til opvarmning af φ40 emner |
|
|
Ingen. 2 induktionsspole |
Til opvarmning af φ60 emner |
|
|
Maskinens hovedramme |
Kulstofstål |
|
|
Bar stock rejsehastighed inde i induktionsspole |
0 mm/s–100 mm/s (hastighedsjusterbar i henhold til produktionskrav) |
|
|
Faktisk varmeeffekt af barbeholdning |
Justerbar inden for det nominelle effektområde |
|
|
Produktionseffektivitetsjusteringsmetode |
Automatisk justering (effekt-tidskurve) |
|
|
Metode til temperaturmåling |
Infrarød temperaturmåling |
|
|
Kølemetode |
Vandkøling |
|
|
PLC system |
||
|
Automatisk kontrolsystem |
PLC styresystem |
|
|
PLC |
Siemens S7-1500 |
|
|
Berøringsskærm |
>10 tommer |
|
|
Strømstyringssystem |
State-of-the-art digitalt kontrolsystem, der muliggør præcis strømstyring, fjernvedligeholdelse; strømustabilitet kan undgås efter udskiftning af styrekortet |
|
|
Temperaturstyringssystem |
Lukket kredsløb temperatursystem, PID kontrolsystem |
|
|
Effektjusteringsområde |
0–100% |
|
|
Kabler, signalledninger |
Højtemperaturbestandige kabler |
|
|
El-styreskab, betjeningsskab |
IP65 |
Fortykkede paneler, ergonomisk strukturelt design |
|
Beskyttelsesanordninger |
Overspænding, overstrøm, overbelastning, indgangsunderspænding osv. |
|
|
Instrumentets nøjagtighed |
Klasse 0,5 |
|
|
Temperaturkontrol og registreringsmetode |
Løbende online |
|
|
Udvendig overfladetemperatur på induktionsspolen |
<50°C |
|
|
Ovnskal, rammetemperatur |
<40°C |
|
|
Vandkølende udstyr |
||
|
Kølevandsflow |
60T til køling af strømforsyning, 150T til køling af ovnhus |
|
|
Arbejdspres |
0,2 MPa-0,4 MPa |
|
|
Kølekapacitet |
Indløbsvand 45 grader; udløbsvand 35 grader |
|
|
Køletårns funktioner |
Vandtemperaturovervågning og alarm; vandstandsovervågning og automatisk makeup; automatisk opstart af reservepumpe ved hovedpumpesvigt; automatisk vandtemperaturjustering |
Arbejdsproces for induktionsvarmeovn
(1) Materialeforberedelse: Under blanking stabler kunden materialer af samme batch og samme specifikationer pænt.
(2) Indlæsning: De pænt stablede materialer løftes med kran ind i opbevaringsbeholderen. Lagerbeholderen vippes derefter via det hydrauliske system for at overføre materialerne til trinføderen. Trintilførselsmekanismen løfter materialerne til det automatiske transportsystem, som leverer materialerne til induktoren til opvarmning i henhold til produktionscyklussen.
(3)Opvarmning vedStål induktionsvarmeovn: Mellemfrekvent strømforsyning leverer strøm til induktoren i induktionsvarmeovnen. Induktoren genererer stærke hvirvelstrømme i stængerne og fuldender derved opvarmningsprocessen.
(4) Temperaturdetektion: Et højpræcis, højfølsomt online infrarødt pyrometer er installeret ved udgangen af induktoren for at måle overfladetemperaturen på stængerne.
(5) Temperatur lukket sløjfesystem af induktionsvarmeovn: Temperatursystemet med lukket sløjfe regulerer og styrer induktorens udgangseffekt gennem temperaturmålesystemet. Dette system spiller en væsentlig understøttende rolle i produktionsstabiliteten.
Systemet har to hovedstyringstilstande:
A. Når temperaturmålesystemet registrerer, at stangen er underopvarmet under opvarmning (ikke når den specificerede temperatur inden for den angivne tid), aktiverer og øger systemet automatisk induktorens udgangseffekt, indtil temperaturkompensationen er fuldført.
B. Når temperaturmålesystemet registrerer, at stangen er overophedet under opvarmning (overskrider den specificerede temperatur inden for den angivne tid), aktiverer og reducerer systemet automatisk induktorens udgangseffekt, indtil temperaturudligningen er fuldført.
Gennem disse to kontroltilstande sikrer systemet en jævnere og mere stabil produktion.
(6) Automatisk afladningsmekanisme: Den automatiske afladningsmekanisme drives af en motor med variabel frekvens og anvender en rulleafladningsmetode for at opnå hurtig afladning. Efter at stængerne er opvarmet, fjerner udledningsmekanismen dem hurtigt fra induktoren og overfører dem til den næste proces.
(7)Temperatur tre-vejs sorteringsenhed:
Stålinduktionsvarmeovnen er udstyret med en temperatur tre-vejs sorteringsanordning i udløbsenden, som sorterer stængerne i tre kategorier baseret på temperatur: lav temperatur, normal temperatur og overtemperatur. Dette sikrer, at kun stænger med kvalificeret temperatur føres ind i smedepressen.
Installation af induktionsvarmeovn i stål

Installation af strømforsyning til induktionsvarmeovn i stål

Installation af stål induktionsvarmeovn

Billet Varmeovn
Kundeapplikationssted for stålinduktionsvarmeovnprojekt

Stål induktionsvarmeovn projekt til 80x80 mm billet
Firkantede stålstykker opvarmes i en induktionsvarmeovn. Temperaturmåleinstrumentet måler temperaturen på stålstykkerne ved udløbsåbningen.

Stålinduktionsvarmeovnprojekt til φ60mm stålplader
Opvarmning af emnet:φ60mm stålplader.

Induktionsvarmeovn til lange stålstænger
Emne: lange stålstænger. Diameter: 160 mm.
Tekniske fordele
1. Mellemfrekvent strømforsyning: Har høj effektfaktor, konstant effekt og konstant frekvens; kombinerer fordelene ved både parallelle og seriemæssige konfigurationer.
2. Digital kontrolsystem: Tilbyder mere præcis parameterindstilling, forenklet vedligeholdelse og idriftsættelse, mere stabile beskyttelsesfunktioner og et højere intelligensniveau.
3. Frem- og tilbagegående varmeovn: Designet til opvarmning af stænger og valsetråd.
4. Fjernvedligeholdelsessystem: Muliggør fjernfejlfinding, diagnostik og systemvedligeholdelse.
5. Fejlkodevisning: Giver visuel indikation af udstyrsfejl.
6. Intern lækagedetektion: Udstyret med flere sensorer inde i kabinettet til at overvåge for vandlækager, med en sammenlåsningsmekanisme forbundet til strømforsyningen.
Hvorfor vælge os
R&D team
30 ingeniører med over 20 års erfaring med induktionsovne
Produktion og kvalitetssikring
Fabrikken dækker et areal på 10.000 kvadratmeter og har været i drift i 25 år. Det omfatter afdelinger som Produktionsafdeling, Teknisk Afd., Indkøbsafdeling, Kvalitetsinspektionsafdeling, Eftersalgsafdeling og Lagerafdeling.
Certifikater
79 patenter for mellemfrekvente induktionsovne. ISO 9001 kvalitetsstyringssystem certifikat
Hæder og certifikater

Patentcertifikat for et kontrolsystem til mellemfrekvente induktionsovne

Patentcertifikat for et intelligent kontrolsystem til induktionsvarmeovne

Erhvervslicens

ISO 9001 kvalitetsstyringssystem certifikat

Patentcertifikat for et serie smelteovnskontrolsystem
ofte stillede spørgsmål
1.Kan induktionsvarmeovn opvarme φ40mm rund stålstang med en længde på 1,5 meter?
Induktionsvarmeovnen kan opvarme φ40mm rund stålstang med en længde på 1,5 meter.
02.Kan induktionsvarmeovn varme φ50mm rund stål billet?
Induktionsvarmeovnen kan opvarme φ50 mm rund stålstang.
03.Kan induktionsvarmeovn varme φ60mm rund stål billet?
Induktionsvarmeovnen kan opvarme et φ60mm rundstål.
04.Kan induktionsvarmeovn indstille opvarmningstemperaturen på emnet til 1250 grader (±10 grader)?
Induktionsvarmeovnen kan indstille opvarmningstemperaturen for emnet til 1250 grader (±10 grader).
05.Kan produktionscyklussen af billetvarmeovn være 24 sekunder pr. stk?
Produktionscyklussen af billetvarmeovn kan være 24 sekunder pr. stk.
06.Kan én strømforsyning til billetvarmeovn matches med 5 induktionsspoler?
Én strømforsyning til billetvarmeovn kan matches med 5 induktionsspoler.
kontakt os
Hvordan anmoder man om en løsning?
Hvordan samarbejder man med os?
Xi'an Aobang Technology Co., Ltd.
Alice Zhang
Titel: International manager
Afdeling: International Business Department
WhatsApp: 86-18710881451
WeChat:18710881451
adresse
Det sydvestlige hjørne af Boai Industrial Park, No. 268, Caotan 6th Road, Economical and Technological Development Zone, Xi'an by, Shaanxi-provinsen, Kina.
Telefonnummer
0086-18710881451
alicezhang@xaabfurnace.com
Populære tags: stål induktionsvarmeovn, Kina stål induktionsvarmeovn producenter, leverandører, fabrik
Et par af
NejNæste
Billet VarmeovnSend forespørgsel
